
车间里问“这颗 M10 螺栓打多少扭矩”,十有八九能收到一个数字,来源可能是墙上的表格、老师傅的经验,或者手册附录。
但同一颗 8.8 级 M10 螺栓,干拧和涂油拧,同样的扭矩可能得到差得很远的预紧力。换成不锈钢配不锈钢,扭矩还没到设定值,螺纹就可能先咬住。定扭矩前,先把预紧力、摩擦和支承面这三笔账算清楚。
扭矩表上的数字是怎么来的
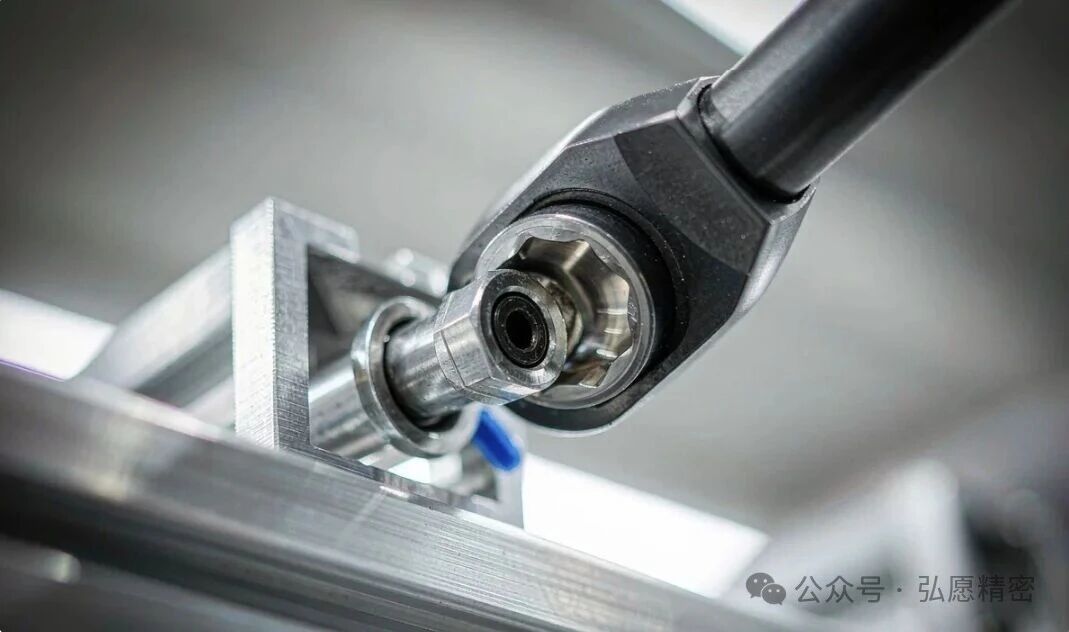
扭矩表给出的是特定条件下的参考值。螺栓拧紧的本质是用扭矩换预紧力。常用的近似关系是 T = K × F × d,其中 T 是扭矩,F 是目标预紧力,d 是螺纹公称直径,K 是扭矩系数。
K 综合了螺纹和支承面的摩擦,会随装配条件变化。以公式演算为例,同样打 50 N·m,其他条件相同,K 取 0.12 时算出的预紧力,是 K 取 0.24 时的两倍。查表时要先确认表上写的是镀锌干态、涂油还是润滑脂。
第一笔账|接头需要多大预紧力
先确定接头要多大的预紧力,再选择扭矩。下限要让接头在外载下保持夹紧、让密封面压得住。上限要兼顾螺栓和被夹零件能承受的载荷。原文举出的常见设计范围是螺栓屈服承载力的 50%~70%,实际取值还要按接头设计和工艺确认。
拧紧扭矩是工具上的读数,预紧力是螺栓因拉伸产生的轴向力。像法兰密封、缸盖这类对夹紧一致性要求较高的部位,可按装配工艺采用扭矩加转角,或直接测量螺栓伸长量。
第二笔账|摩擦变了,扭矩也要重新确认
- 润滑
涂油后仍按干态扭矩拧紧,预紧力可能过高。 - 镀层种类与厚度
电镀锌、热镀锌、达克罗、锌镍合金的摩擦特性不同,镀层厚度也会影响螺纹配合。 - 螺纹与表面状态
6g 外螺纹配 6H 内螺纹是常见搭配。毛刺、磕碰和脏污都可能增加摩擦。 - 支承面
法兰面螺栓、普通六角头以及加平垫或弹垫的接头,支承条件各不相同。 - 不锈钢件
干态高速拧紧可能引起粘咬。可按工艺选用抗咬合剂,并调整拧紧速度。 - 螺纹胶
固化前后的特性不同,使用后要重新确认拧紧条件。
工艺文件写扭矩时,最好同时写明是否涂油、用什么润滑剂、是否使用螺纹胶。只写一个数,现场换了润滑条件,夹紧力也可能跟着变。
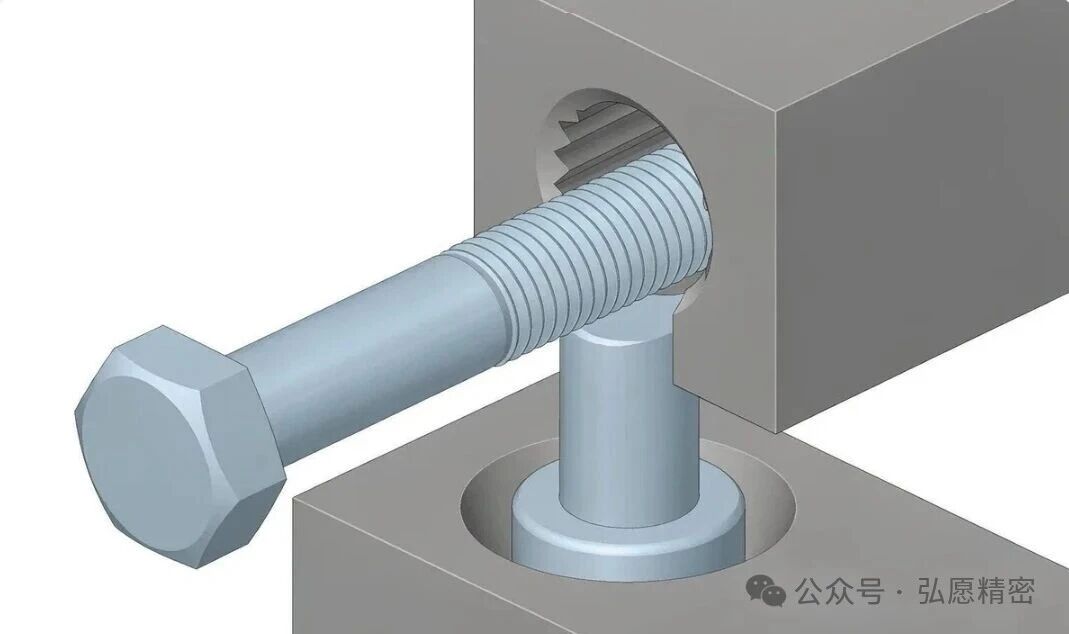 螺栓螺纹与支承面示意(示意图,参数以图纸为准)
第三笔账|支承面和被夹零件受不受得住
在同样的预紧力下,螺栓头下的接触面积越小,局部面压越大。铝合金、塑料、薄板等零件要关注压塌、凹陷和开裂。沉头螺栓的锥面与普通六角螺栓的支承方式不同,扭矩要按各自的装配条件确定。
如果接头用了尼龙或橡胶垫,还要考虑蠕变。初始扭矩达标后,夹紧力仍可能随时间下降。
不同拧紧方法能控制到多准
- 手动扭矩扳手
通用、成本低,实际预紧力受摩擦影响较大。原文举例,离散度可能达到 ±25% 或更宽。 - 定扭矩电批或液压扳手
有助于提高拧紧一致性,需要定期校准,并按工具的适用量程使用。 - 扭矩加转角
先以较小的扭矩贴紧,再转过规定角度,减小摩擦波动对结果的影响。 - 屈服点控制和伸长量测量
前者监测拧紧过程中的扭矩与转角变化,后者测量螺栓伸长量,常见于对控制要求较高的接头。
现场容易踩的几个坑
- 扳手长期不校准
摔过、超量程使用或长期未校验,读数可能偏离实际值。 - 单位搞混
1 kgf·m 约等于 9.8 N·m。工艺卡和工具的单位要一致。 - 拆下后重复拧紧
螺纹配合和表面状态可能已经变化,复装按对应工艺执行。 - 只核对最终扭矩
多螺栓接头还要遵循规定的紧固顺序和分次要求,例如按工艺对角逐步加力。
采购怎么把扭矩要求传下去
在图纸或技术协议里写清性能等级、螺纹公差、表面处理和润滑状态。需要明确装配要求时,同时写入目标预紧力或扭矩范围,并注明适用的装配条件。
常见问题
扭矩表上写 M10 是 45 N·m,直接照打可以吗? 扭矩越大是不是越不容易松? 不锈钢螺栓的扭矩和碳钢一样吗? 拧紧过的螺栓拆下来再装,要不要降低扭矩?