新闻中心
所在位置:
>

螺栓拧紧≠永久锁死|分清两种松动,选对防松方式

发布日期:2026-11-11 13:27:08  来源 : 网络    作者 :佚名    浏览量 :0
佚名 网络 发布日期:2026-11-11 13:27:08  
0
很多设备运维、装配师傅都遇到过这样的难题:装配时螺栓扭力按标准打足,手感拧得很紧,可设备运行一两个月再复查,螺栓就悄悄松了,严重时甚至出现连接失效、零部件脱落,引发安全隐患。不少人第一反应会认为,是当初螺栓没有拧紧。实际上绝大多数松动问题,并不是装配扭力不足造成的。


一、两种松动类型,别混淆
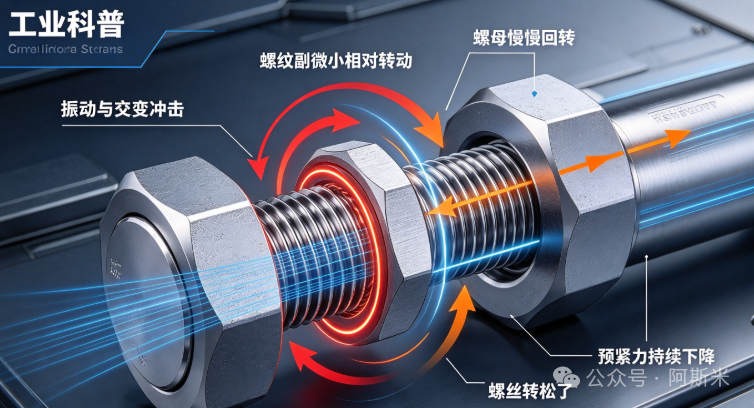
螺栓松动主要分为两大类:旋转松动与松弛(预紧力衰减),很多现场人员容易把两者混为一谈。
旋转松动
在外载荷反复振动、交变冲击作用下,螺纹副之间发生微小相对转动,螺母 / 螺栓慢慢回转,预紧力持续下降,也就是我们常说的 “螺丝转松了”。

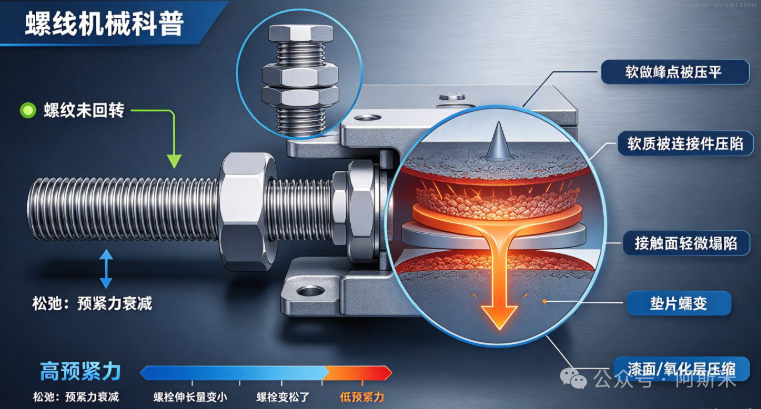
松弛(预紧力衰减)

螺栓没有发生转动,但是预紧力自发降低。这个是最容易被忽视的松动元凶!薄板、铝合金、铸件这类软质被连接件,在压力作用下会发生微观塑性压陷;垫片、漆面、氧化层受压蠕变,都会造成接触面轻微塌陷。即使螺纹没有回转,螺栓伸长量变小,预紧力随之下降,直观感受就是螺栓变松了。


二、造成螺栓自行松动的核心原因

1. 交变振动与冲击载荷
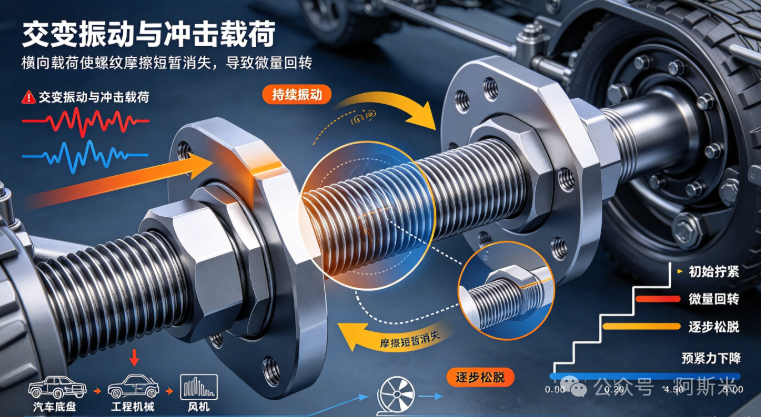
设备运转产生持续振动,螺纹牙之间会不断出现微小滑移。 静态拧紧时,螺纹摩擦阻力锁住螺纹;一旦有横向交变载荷,螺纹接触面摩擦力短暂消失,螺纹就会发生微量回转,日积月累,螺栓逐步松脱。汽车底盘、工程机械、风机这类振动工况,是该故障高发场景。

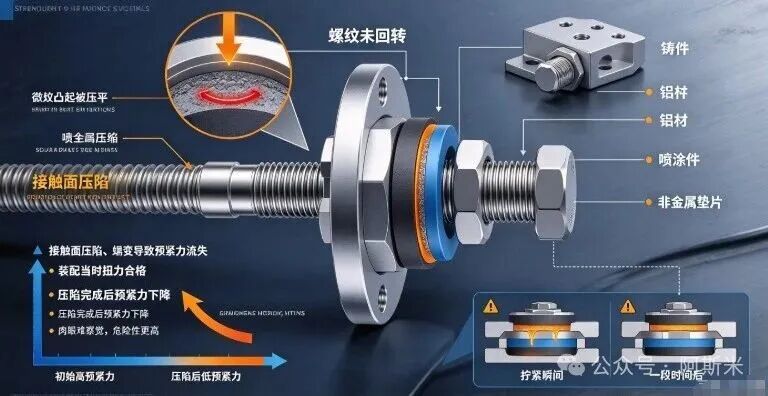
2. 接触面压陷、蠕变导致预紧力流失
装配拧紧瞬间压力很大,工件表面微观凸起会被压平。 铸件、铝材、喷涂件、非金属垫片,表面更容易出现压陷。装配当时扭力合格,等一段时间压陷完成,螺栓预紧力直接下降。这种松动不会伴随螺栓转动,肉眼很难察觉,危险性更高。

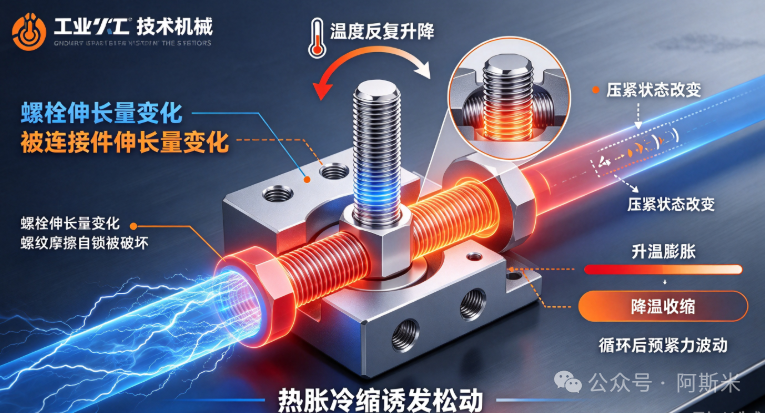
3. 温度变化带来热胀冷缩
设备工作时温度反复升降,螺栓与被连接件材料热膨胀系数不一致。 温度循环变化会改变螺纹副之间的压紧状态,反复胀缩破坏螺纹摩擦自锁效果,诱发松动。

4. 装配与选型不当
  • 螺栓强度等级选错,螺栓发生塑性拉伸;
  • 缺少防松结构,只靠螺纹本身自锁;
  • 拧紧工艺不规范,扭力施加过快,产生扭力虚高;
  • 接触面有杂质、毛刺,压紧后局部塌陷。

重点提醒:螺纹本身的自锁能力,只适合静态无振动工况,无法长期抵抗交变载荷。


三、实用防松解决方案

机械防松方案
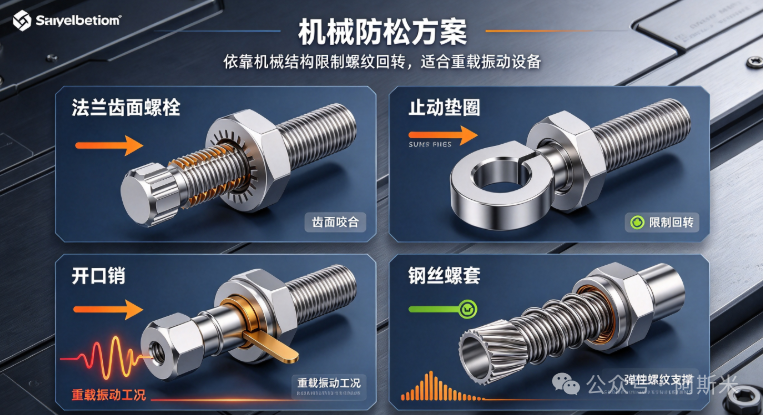
法兰齿面螺栓、止动垫圈、开口销、钢丝螺套,依靠机械结构限制螺纹回转,可靠性高,适合重载振动设备。

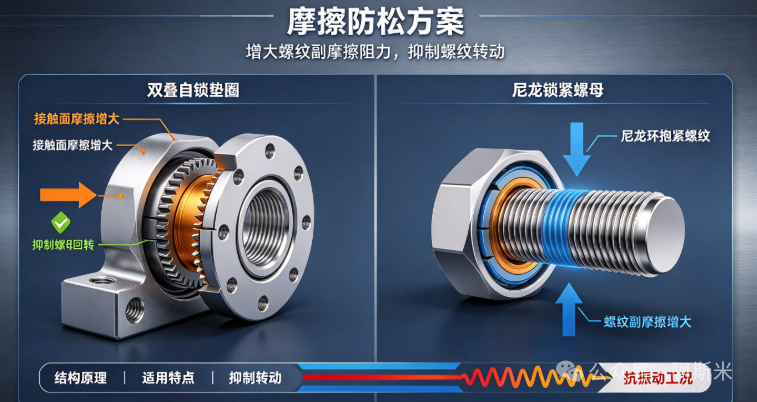
摩擦防松方案
双叠自锁垫圈、尼龙锁紧螺母,增大螺纹副摩擦阻力,抑制螺纹转动。

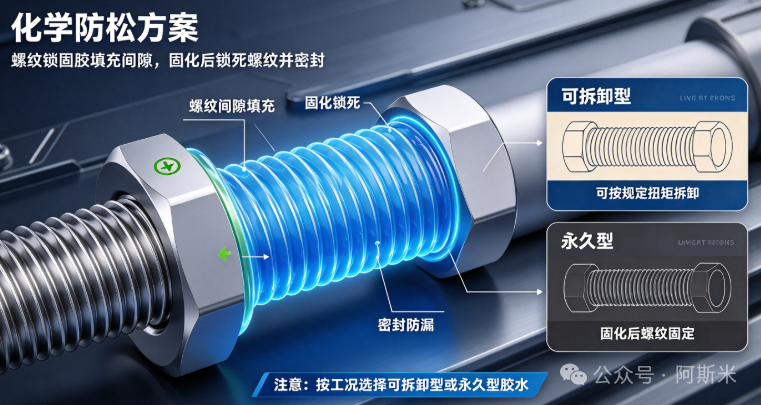
化学防松方案
螺纹锁固胶,填充螺纹间隙,固化后锁死螺纹,同时密封,注意区分可拆卸与永久型胶水。
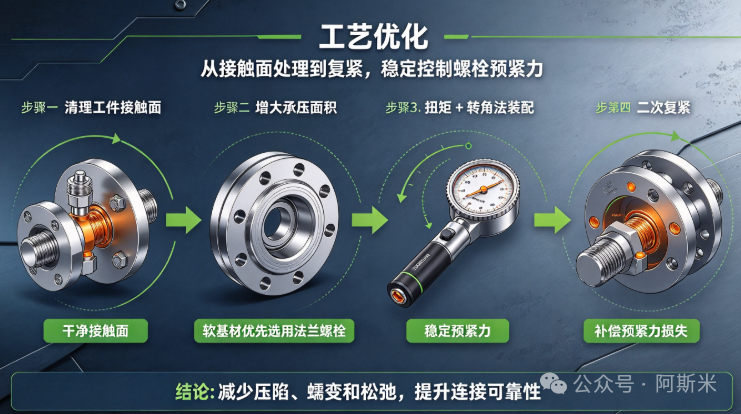
工艺优化
拧紧前清理工件接触面;软基材优先选用法兰螺栓,增大承压面积;关键连接采用扭矩 + 转角法装配,保证稳定预紧力;对于容易蠕变的材料,可考虑二次复紧。


四、总结

螺栓拧紧只是保证初始预紧力,不等于永久锁死。振动滑移、接触面压陷蠕变、温度循环,都会让原本紧固的螺栓慢慢失去预紧力。想要长期可靠,不能只依靠拧紧扭力,要结合工况做好紧固件选型、防松结构设计与装配工艺管控。

文章来源于网络,版权归原作者所有,侵删。

分享到:

长按或扫码识别 分享给好友

长按或扫码识别 分享给好友
联系我们
15383859447
北京经济技术开发区科创十三街18号院4号楼10层1014号
15383859447@163.com
SunTorque
COPYRIGHT © 2022-2025 北京青创智通科技有限公司 版权所有 京ICP备2021039242号-4
支持 反馈 订阅 数据
回到顶部