
螺栓拧紧故障系统排查
“法兰刚投运不久,密封面又渗漏了”
“螺栓断在螺孔里,检修窗口被迫延长”
“同一连接重复装配,扭矩数据为什么总对不上”
这些现象表面不同,根因却相通:连接副未建立或保持设计所需的夹紧力。对承压法兰和关键设备而言,拧紧质量直接影响密封与运行安全。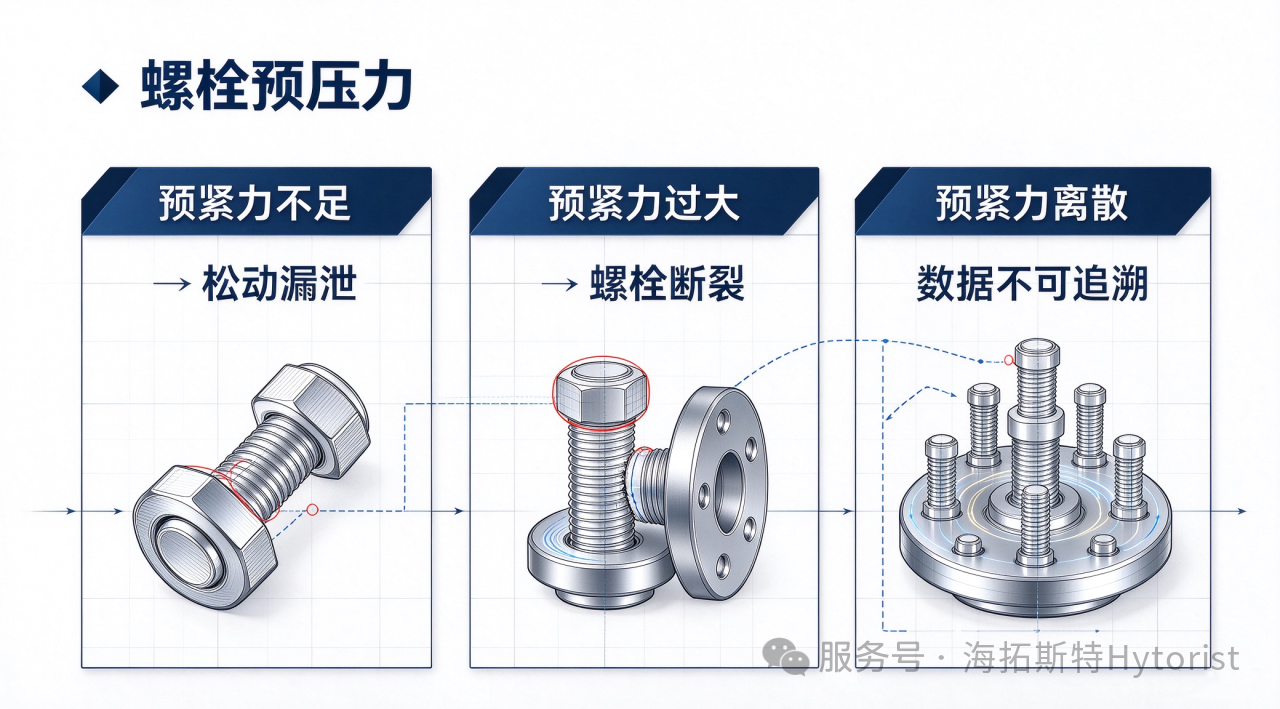
01、拧紧作业真正控制的是什么?
现场故障虽各不相同,根因通常归入三个预紧力失控方向:
预紧力不足 → 密封失效、松动
预紧力过大 → 螺栓屈服、垫片过压、法兰变形
预紧力离散 → 载荷不均,局部过载或泄漏
因此,排查不能只看扭矩,还要核对设计、摩擦、工具、工艺和工况。
02、四类典型故障及系统排查
典型现象:扭矩达到规定值,投运后密封面仍渗漏,热循环后尤其明显。
排查三步:
1.查工具与设定——确认扭矩扳手、泵站和压力表在有效期内,量程、设定值及换算关系正确;工具偏差以校准或检定结果为准。
2.查装配顺序——确认法兰对中、间隙均匀,并按批准顺序分级、多轮加载;单颗螺栓直接加载至终值,会造成垫片和螺栓载荷不均。
3.查密封系统——核对垫片选型、尺寸、使用状态和密封面质量;扭矩合格不等于垫片应力合格。
工程经验:关键连接可评估采用液压拉伸器,以降低摩擦对加载的影响;但须计算载荷传递损失,并确认螺栓伸出量、支承条件和加载循环。
▍故障2:螺栓断裂或螺纹咬合
典型现象:螺栓在拧紧、拆卸或服役中断裂,螺纹拉伤、咬合,螺柱难以取出。
排查三步:
1.查材料与摩擦条件——核对材料、强度等级、涂层、润滑和温度。润滑会改变摩擦系数,目标扭矩必须与指定润滑条件匹配。
2.查载荷与作业过程——核对目标预紧力、扭矩换算、反力支承和套筒同轴度,排除过载、偏载与冲击;按批准程序分级、多轮、对称加载。
3.受损件处置——隔离能量并评估损伤,再选用螺母劈开器或栽丝取出器。取出后须检查内螺纹和母材,不能默认“无损”。
▍故障3:运行中松动或预紧力衰减
典型现象:振动、横向载荷或热循环工况下,夹紧力衰减并出现松动。
排查三步:
1.查载荷与放松方案——先识别横向位移、冲击、温差和沉降,再按失效模式选用防松结构;双螺母或普通弹簧垫圈并非通用方案。
2.查连接副一致性——核对规格、强度等级、材料、涂层、螺纹、垫圈和润滑是否匹配;同批次不能替代技术匹配。
3.查服役后的载荷变化——热膨胀差、垫片蠕变松弛和接触面嵌入都会降低夹紧力。是否复紧、何时复紧,须按批准程序执行;热态紧固必须专项管控。
▍故障4:同一连接的扭矩数据“反复波动”
典型现象:同一连接重复检修时,扭矩、转角或伸长量数据差异较大。
排查三步:
1.查工艺一致性——核对紧固顺序、加载级次、转速、停顿、润滑和操作方法;作业程序应明确输入条件、控制参数与验收规则。
2.查工具系统与反力条件——确认动力源、压力表、扳手、软管、套筒和反力臂状态正常,反力支承稳定且工具同轴;关键连接宜采用可校验、可记录的紧固系统。
3.查数据链条——每颗螺栓应关联位置、工具、目标值、实测值、加载轮次、人员和时间;记录内容须与紧固方法一致。
03、检修前关键条件自查清单(10项)
工具、压力表和拉伸器是否在校准有效期内
法兰对中、密封面、垫片与螺栓孔是否合格
连接副规格、等级、材料和涂层是否匹配
润滑剂和目标扭矩是否匹配实际摩擦条件
紧固顺序、加载级次和最终巡检是否明确
拉伸方案是否核算载荷损失、覆盖率和空间
振动、热循环和松弛是否纳入防松方案
能量隔离及断栓应急工具是否准备到位
位置、工具、参数、人员和结果是否可追溯
高可靠螺栓连接不是“扭矩到位”就结束,而是由连接设计 + 摩擦控制 + 工具能力 +装配程序 + 数据追溯构成的质量闭环。
SunTorque智能扭矩系统是一款满足制造型企业在装配工艺过程中实现“工艺防错指导、可视化工具管理、生产统计过程控制”等多种需求的产品。包括拧紧数据采集及分析软件和配套硬件设备。拧紧数据采集及分析软件能够与客户的MES生产系统进行对接及信息交互,接收并传达作业指令给工具,并对装配过程进行引导,避免螺栓的错漏拧,对螺栓拧紧质量进行实时监测,采集各类生产数据并进行多维度统计分析。硬件设备包含施加设备、储存设备、校验设备等,帮助企业快速建立数字化生产管理模式,实现过程质量提升和精益化生产目标。
文章来源于网络,版权归原作者所有,侵删。