
在装配作业中,“螺丝拧多紧” 是个看似简单却影响重大的问题:拧太松容易松动脱落,拧太紧会导致螺纹滑牙、零件开裂,甚至引发安全隐患。其实,每款螺丝都有对应的 “扭矩标准”,今天小编就整理了常见螺丝规格的扭矩参考范围,再教你避开影响扭矩的坑,新手也能精准操作!
先搞懂 2 个关键前提:扭矩不是 “固定值”
在看具体数据前,先明确 2 个影响扭矩的核心因素,否则再精准的表格也会 “失准”:
螺丝强度等级:比如碳钢螺丝分 4.8、8.8、10.9、12.9 级,等级越高(如 12.9 级),能承受的扭矩越大;
润滑条件:干摩擦(无润滑)时,螺丝与零件间阻力大,扭矩需比润滑状态(涂油脂、带 MoS₂涂层)高 1.3-1.5 倍,润滑能减少磨损,让扭矩更稳定。
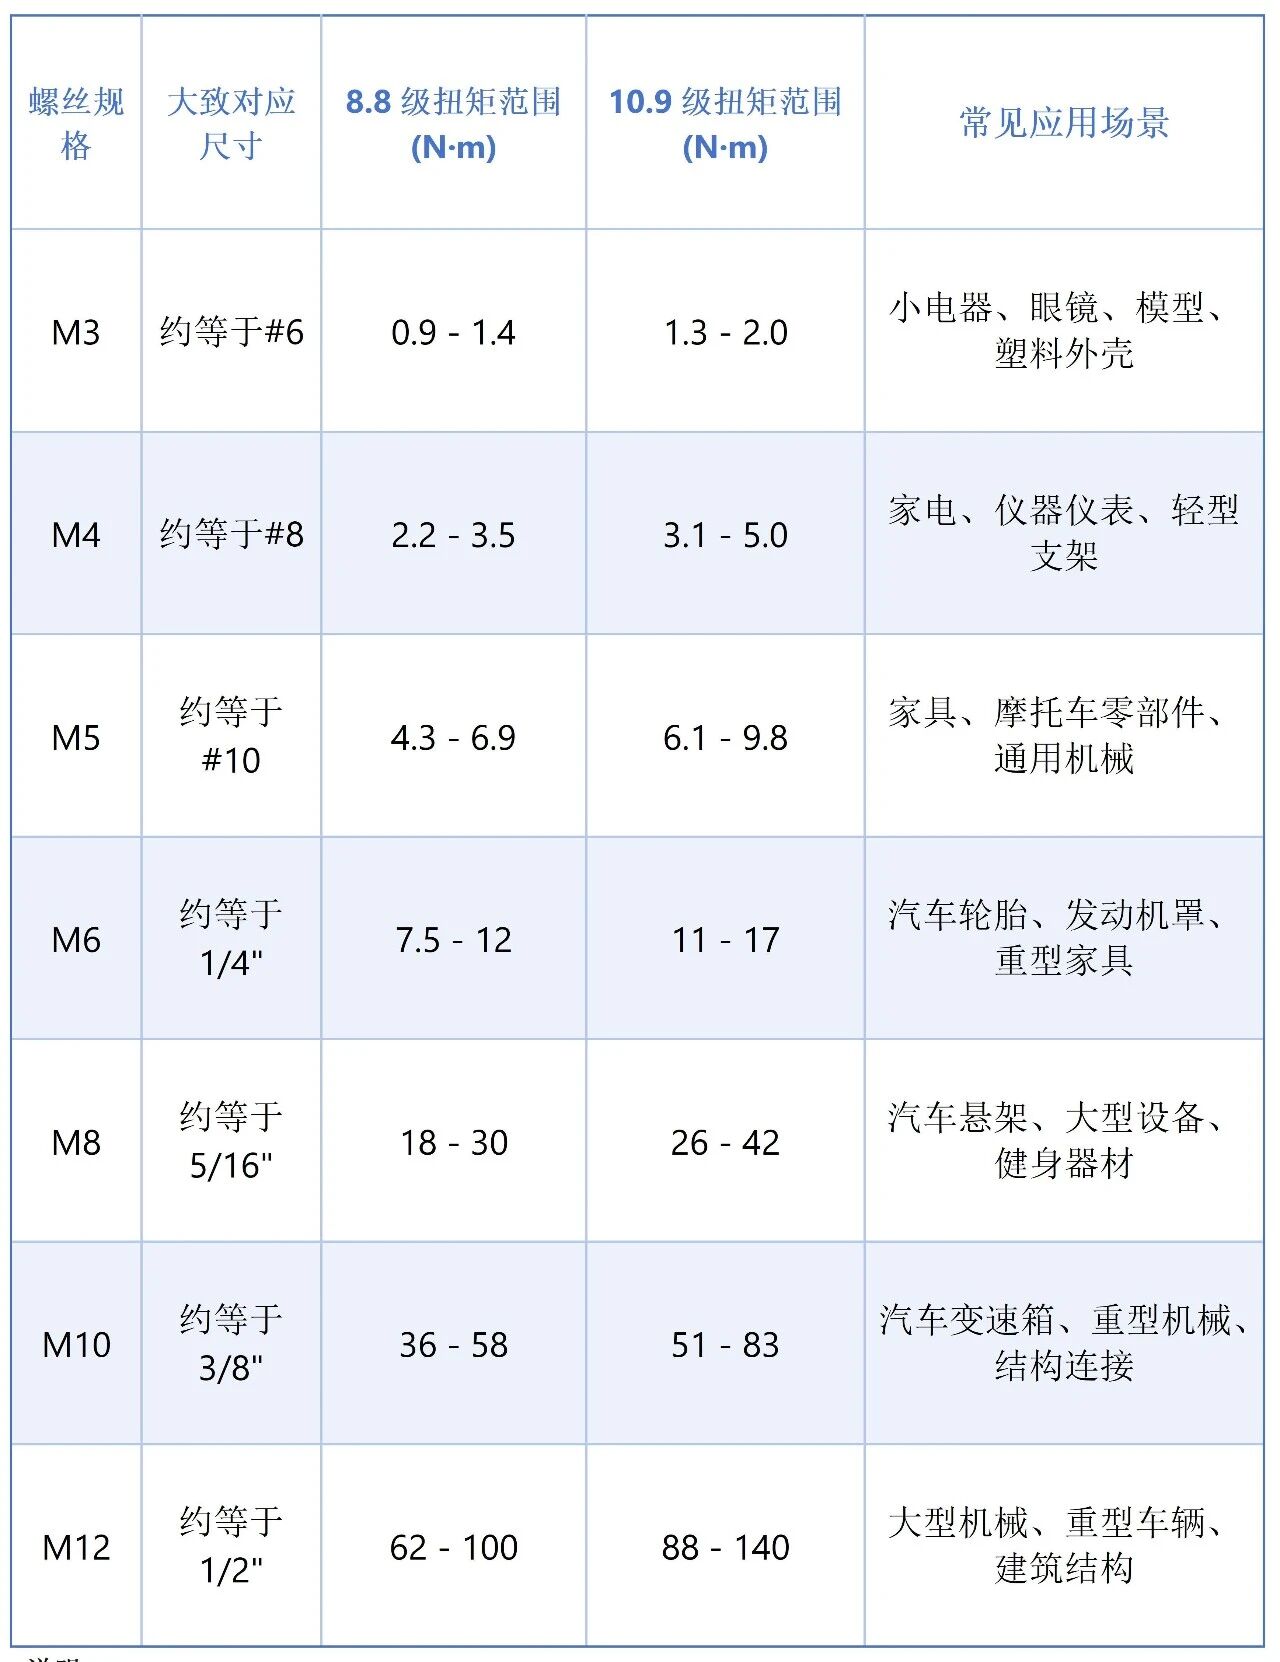
常用公制螺丝推荐扭矩参考表(单位:N·m)
01、公制螺丝(如 M3、M4、M5)是工业装配的 “主力军”,以下表格结合碳钢材质(最常用)、不同强度等级和润滑条件,给出实用扭矩范围,附典型应用场景:
3 个 “避坑” 提醒:这些情况要调整扭矩
01、材料不同,扭矩要 “打折”
铝制螺丝:扭矩是碳钢的 50%-70%(如 M5 铝螺丝,扭矩建议 5-10Nm,避免拧裂);
不锈钢螺丝:扭矩比碳钢低 10%-20%(如 M6 不锈钢螺丝,干摩擦扭矩 15-25Nm,防止应力腐蚀)。
02、表面处理影响扭矩系数
镀锌螺丝(常见):扭矩系数 k≈0.18-0.22,干摩擦扭矩需稍高;
磷化 / 发黑处理:k≈0.12-0.15,扭矩可适当降低,更易控制预紧力。
03、极端环境要 “微调”
高温(>100℃,如发动机舱):扭矩降低 10%-15%,避免材料受热后强度下降导致过拧;
低温(<-20℃,如户外设备):扭矩增加 5%-10%,抵消材料变脆后的预紧力损失。
实用操作小贴士
01、工具要校准
扭矩扳手 / 电批需每 6 个月校准一次,误差控制在 ±3% 以内,不然 “表显 10Nm,实际可能 12Nm”。
02、大螺丝分步拧
M6 以上规格建议分 2-3 次递增扭矩(如先拧 50%,再拧 80%,最后到 100%),避免受力不均。
03、关键部位记数据
汽车、医疗设备等关键连接,要记录拧紧时间、扭矩值,方便后期追溯(比如发动机螺栓,出问题能查 “谁拧的、拧了多少力”)。
总结
宁松勿紧:尤其是对于软材质(如铝、塑料)或小螺丝,扭矩不足可以再补,扭矩过大导致滑丝则几乎无法挽回。
critical(关键)部位:涉及安全、承重、密封的部件(如汽车刹车卡钳、缸盖、自行车把立/座管、儿童安全座椅安装),强烈建议**使用扭矩扳手并严格按照说明书操作。
感觉滑牙立即停止:一旦听到或感觉到“咔嗒”声、拧紧阻力突然消失,说明螺纹可能已经滑丝,继续拧只会让情况更糟。
SunTorque智能扭矩系统是一款满足制造型企业在装配工艺过程中实现“工艺防错指导、可视化工具管理、生产统计过程控制”等多种需求的产品。包括拧紧数据采集及分析软件和配套硬件设备。拧紧数据采集及分析软件能够与客户的MES生产系统进行对接及信息交互,接收并传达作业指令给工具,并对装配过程进行引导,避免螺栓的错漏拧,对螺栓拧紧质量进行实时监测,采集各类生产数据并进行多维度统计分析。硬件设备包含施加设备、储存设备、校验设备等,帮助企业快速建立数字化生产管理模式,实现过程质量提升和精益化生产目标。
文章来源于网络,版权归原作者所有,侵删。