
一、螺栓拧紧 4 大核心装配工艺
螺栓拧紧的本质,是精准控制轴向预紧力,不同工艺对应不同精度需求,也是汽车装配的核心技术要点。
1.扭矩直接控制法
最基础的拧紧方式,依托 T=K・Ff・d 扭矩公式,仅管控最终扭矩值。操作简便,但90% 扭矩用于克服螺纹与支承面摩擦,预紧力离散度极大、精度极低,仅适用于内饰、外饰等非关键非受力部位,核心安全件严禁使用。
2.扭矩控制 — 转角监控法
在扭矩管控基础上增加转角监测:先以 20% 额定扭矩设定贴合起始点,再同步监控拧紧角度。双重校验能有效缩小预紧力偏差,兼顾效率与基础精度,多用于汽车常规结构件装配。
3.扭矩 + 角度控制法
行业主流高精度工艺,先扭矩预紧、再按固定角度拧紧,多数在塑性区作业。摩擦系数对最终预紧力影响极小,夹紧力一致性大幅提升,是发动机、底盘、传动系统等核心安全件的标配工艺。
4.屈服点控制法最高精度拧紧工艺,先拧至 50% 起始扭矩,系统实时监测扭矩 / 转角斜率;当螺栓达到屈服点、斜率骤降时,再补转约 10°。可最大化利用螺栓强度,预紧力最稳定,专用于高强度、高安全等级的关键连接部位。
二、现场 6 大高频拧紧错误
这些错误在装配线反复出现,直接引发松动、断裂、假扭矩等失效问题,必须重点规避:
1.漏拧 / 工具误用
员工漏拧螺栓,或用普通工具代替定扭工具,完全失去扭矩管控,是最基础的低级操作错误。
2.紧固次序违规
缸盖、飞轮等多螺栓连接,不按对角、分步顺序拧紧,导致被连接件受力不均、变形开裂,螺栓过载断裂。
3.工具精度失控
风动工具气压不稳、定扭工具未定期标定,检测选用低精度指针式扭力杆,扭矩数值失真无参考价值。
4.零部件缺陷致假扭矩
螺纹烂牙、支撑面变形、定位偏差,会产生假扭矩—— 工具显示达标,受力后扭矩骤降,轮胎螺栓装配最易出现此类问题。
5.润滑状态混乱
润滑直接改变扭矩系数 K(角螺栓润滑后 K=0.18,无润滑 K=0.26),随意润滑或不润滑,会导致预紧力超标断裂或不足松动。
6.拧紧区间选错
未按螺栓性能等级匹配弹性 / 塑性拧紧区间,要么过度拧紧导致螺栓拉长失效,要么预紧力不足引发松动。
三、老工程师实操忠告
螺栓拧紧没有 “差不多”,核心就一条:预紧力松紧有度。预紧力不足,连接易松动;预紧力过大,螺栓与被连接件易损坏。
关键部件必须选用扭矩 + 角度或屈服点高精度工艺,日常做好工具标定、首检巡检,严控螺纹质量与润滑标准。汽车制造无小事,一颗螺栓的拧紧精度,就是整车安全的底线。把基础工艺做精,把常见错误杜绝,才是汽车装配质量管控的根本。四、关于SunTorque智能扭矩系统
一、系统简介
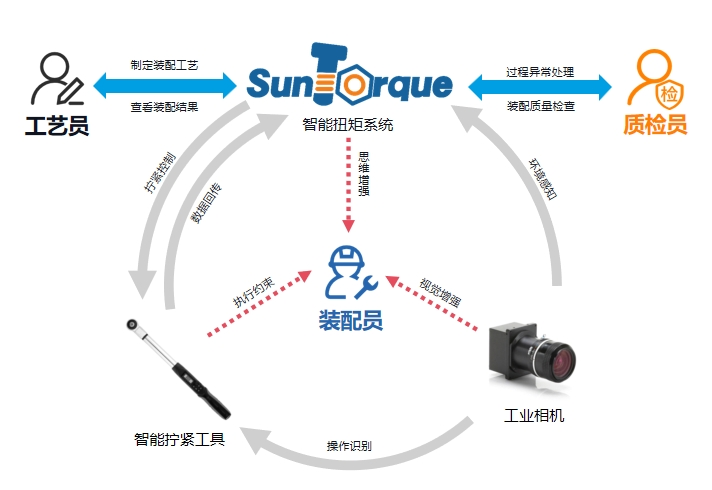
SunTorque智能扭矩系统是一款满足制造型企业在装配工艺过程中实现“工艺防错指导、可视化工具管理、生产统计过程控制”等多种需求的产品。包括拧紧数据采集及分析软件和配套硬件设备。拧紧数据采集及分析软件能够与客户的MES生产系统进行对接及信息交互,接收并传达作业指令给工具,并对装配过程进行引导,避免螺栓的错漏拧,对螺栓拧紧质量进行实时监测,采集各类生产数据并进行多维度统计分析。硬件设备包含施加设备、储存设备、校验设备等,帮助企业快速建立数字化生产管理模式,实现过程质量提升和精益化生产目标。
二、主要功能
🔹工艺防错指导
拧紧程序离线编制,预设拧紧步骤与拧紧参数,实现拧紧过程操作指导与错漏拧提醒。
🔹实时数据采集
与生产工单关联,采集拧紧过程数据信息,快速、准确记录拧紧状态,拧紧结果自动判定。
🔹工具管理可视化
工具存储规范管理,定检自动提醒,工具领用、归还指引。
🔹数据存储与查询
具备离线存储功能,提供多维度拧紧过程数据的查询与追溯,配置化表单打印。
🔹生产统计过程控制
CMK(设备能力指数统计),CPK(过程能力指数统计),PPK(过程性能指数统计),标准差值,正态分布等。