
很多设备运维、钣金装配师傅都遇到过这样的困惑:出厂前螺栓严格按照标准扭矩拧紧,检测数据完全合格,设备空载测试也毫无问题。但设备投入震动、负载运行一段时间后,螺栓就出现大幅松动,甚至脱落、移位。
不少人误以为“扭矩达标=紧固永久合格”,实际上,拧紧扭矩只是瞬时装配数据,并不等于长期锁紧可靠。螺栓松动的核心原因,往往不是没拧紧,而是忽略了装配隐患、材料特性和动态工况缺陷。
一、扭矩合格,不代表预紧力真正到位
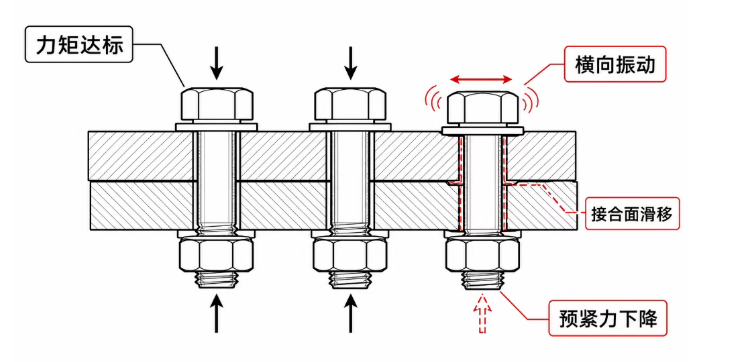
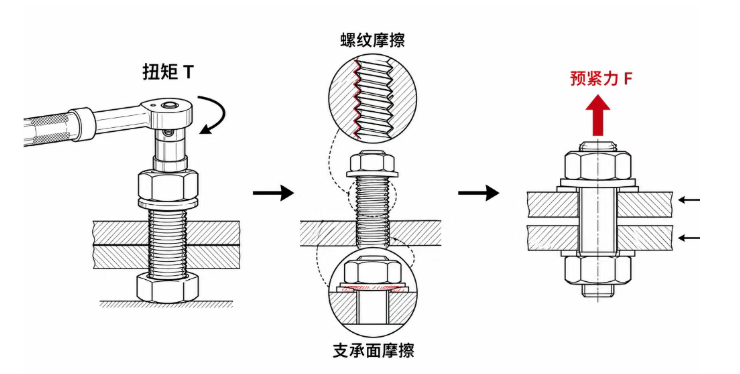
现场绝大多数扭矩检测,检测的是“拧动力度”,而非螺栓真实拉伸预紧力。装配中如果螺纹干涩、有杂质、毛刺、润滑不均匀,会造成扭矩虚高。简单来说:你拧出来的扭矩,大多消耗在摩擦力上,真正锁死设备的预紧力严重不足。
这种情况下,虽然仪器显示扭矩合格,但螺栓并未有效拉伸夹紧工件。设备一旦震动、受力,螺纹间隙瞬间放大,很快就会出现松动、打滑,是行业最隐蔽、最高发的松动诱因。
二、接触面沉降与压溃,导致预紧力自然衰减
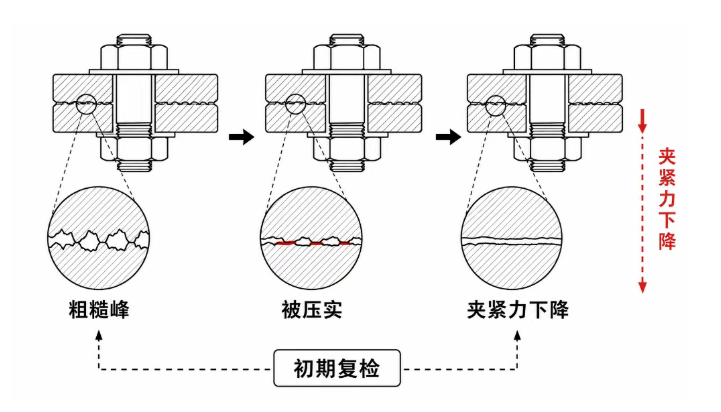
钣金、铸件、喷涂件表面并非绝对平整,微观状态下存在细微凹凸颗粒。螺栓拧紧后,接触面会持续受压、微量沉降、压溃,垫片、漆面、氧化层也会被压实变薄。
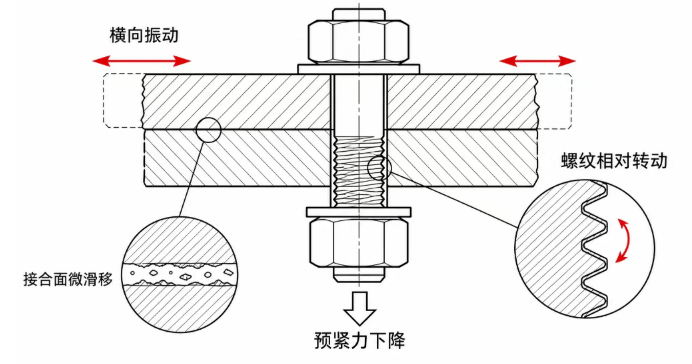 装配初期扭矩看着合格,但运行震动后,被压实的接触面间隙释放,螺栓有效夹紧行程变短,预紧力会快速断崖式下降。肉眼看不出变化,却会直接导致螺栓大幅松动,尤其薄板、喷涂工件、软质铝材工况最为明显。
三、动态交变载荷,突破静态锁紧极限
扭矩标准大多是静态装配标准,而设备运行是动态工况。机器启停、高频震动、负载冲击会产生持续交变应力,远超静态锁紧承载力。
 静态拧紧合格的螺栓,在持续横向剪切力、震动位移下,螺纹咬合面不断微滑移,久而久之牙纹间隙变大,最终出现整体松动。这也是为什么实验室测试不坏、现场运行频繁松的根本原因。
四、防松结构缺失或选型不当
很多普通螺栓仅靠螺纹自锁防松,本身无抗震动能力。装配时未搭配弹垫、止退垫圈、防松胶,或错用普通紧固件替代抗震紧固件。静态紧固没问题,但动态运行中无法抵消螺纹微位移,最终出现批量松动。同时,材质不匹配、软硬搭配不当,也会加速螺纹磨损松脱。
五、装配工艺不规范埋下隐患
重复拧动、角度偏差、对角紧固顺序错乱、未分次加压,都会导致板材应力不均、螺栓预紧力失衡。看似扭矩达标,实则内部应力紊乱,设备运行后应力重新释放,直接引发螺栓松动。
总结
总而言之,螺栓松动从来不是单一的“没拧紧”问题,扭矩合格只是基础,预紧力真实有效、接触面稳定、抗震动结构达标,才是长久紧固的关键。想要彻底解决运行松动问题,不能只盯着扭矩数值,更要优化材质选型、装配工艺、防松方案和工况适配,从源头规避松动失效风险。
文章来源于网络,版权归原作者所有,侵删。